


Als u op het punt staat een 9/16 draad te tappen, is de eerste specificatie die u nodig heeft de 9/16 tapboormaat. Voor een 9/16-12 UNC grove draad is de standaard tapboor 31/64 inchchchchch (0,4844 inch), en voor een 9/16-18 UNF fijne draad is de standaard tapboor 33/64 inchch (0,5156 inch). Deze cijfers gaan uit van een draaddiepte van ongeveer 75 procent van de volledige draadvorm, wat de conventie is die wordt gebruikt door de meeste tapfabrikanten, machinewerkplaatsen en technische handboeken. Het selecteren van een andere boor verandert de diepte van de aangrijping, het koppel op de tap en de belasting die de afgewerkte draad kan dragen, dus deze dimensie moet worden behandeld als een technische beslissing en niet als een bijzaak.
In de onderstaande paragrafen leggen we uit hoe de 9/16 tapboormaat wordt afgeleid, hoe deze verandert wanneer u op aluminium, gelegeerd staal, roestvrij staal, gietijzer of kunststoffen tapt, en hoe u voor een bepaalde toepassing tussen de UNC- en UNF-serie kunt kiezen. We behandelen ook de meest voorkomende fouten, waaronder verwarring tussen 9/16 en M14 metrische schroefdraad, en de praktische reparatiemethoden die beschikbaar zijn wanneer een 9/16 schroefdraad stript. Als u een ingenieur, een inkoopprofessional of een onderhoudsspecialist bent die tappen, draadinzetstukken en installatiegereedschappen van verschillende leveranciers vergelijkt, zal de informatie hier u helpen om de eerste keer, elke keer weer, een betrouwbaardere specificatie te maken.
Waarom de 9/16 tapboormaat de draadsterkte en standtijd bepaalt
Een kraan snijdt interne schroefdraden door materiaal van de wanden van een geboord gat te verwijderen. De diameter van dat gat bepaalt hoeveel metaal er achterblijft tussen het gat en de nominale draaddiameter, en dus hoe diep de draadvorm zal zijn. Als de boor kleiner is dan de aanbevolen waarde, moet de tap meer materiaal snijden, wat het snijkoppel verhoogt, de hitte verhoogt en de spaanafvoer moeilijker maakt. Bij een grove schroefdraad zoals 9/16-12 is de spoed relatief groot, dus een kleine fout in de boordiameter heeft een meetbaar effect op de snijbelasting.
De standaard van 75 procent draaddiepte is een compromis. Tests hebben consequent aangetoond dat een 75 procent interne schroefdraad bijna evenveel belasting draagt als een 100 procent schroefdraad, doorgaans 90 tot 95 procent van de stripsterkte, terwijl er merkbaar minder tapkoppel nodig is. Een volledige 100 procent schroefdraad wordt zelden gebruikt in de productie, omdat dit een uitzonderlijk nauwkeurig gat vereist en grote snijkrachten creëert die tappen kunnen breken, vooral bij diameters waarbij de tap al tegen zijn limiet wordt gebruikt. Voor onderhoudstappen, waarbij het werkstuk op zijn plaats wordt gehouden en de uitlijning niet altijd perfect is, biedt de 75 procent-conventie ook een kleine marge voor overmaatse boormachines.
Als de boor te klein is, zijn de symptomen voorspelbaar: de kraan wordt strakker naarmate hij verder beweegt, spanen pakken zich in en de fluiten raken verstopt. Bij roestvrij staal kan het door het werk geharde oppervlak een kraan snel verpesten. Wanneer de boor te groot is, wordt de schroefdraad ondiep en neemt het stripkoppel af, waardoor het bevestigingsmiddel eruit kan trekken of in een vloeistofsysteem kan gaan lekken. Omdat het verschil tussen een functionele schroefdraad en een defecte schroefdraad vaak slechts een paar duizendsten van een inch bedraagt, mogen winkels niet proberen een boormaat voor 9/16 schroefdraad te improviseren zonder een betrouwbare grafiek te raadplegen.
9/16 Maattabel voor tapboormachines: UNC-, UNF- en metrische equivalenten
De onderstaande tabel geeft een overzicht van de aanbevolen 9/16 tapboorformaten voor de twee imperiale schroefdraadseries die het meest voorkomen in auto-, ruimtevaart- en algemene machinewerkzaamheden, samen met de dichtstbijzijnde metrische equivalenten. De imperiale waarden zijn ontleend aan standaard tapboortabellen, waarbij wordt uitgegaan van een draaddiepte van 75 procent. De metrische rijen zijn opgenomen omdat M14 de standaardmaat is die het dichtst bij 9/16 inch ligt, en een 9/16 gat soms wordt gebruikt als vervanging voor M14 of omgekeerd bij prototypewerk, ook al zijn de twee schroefdraden niet uitwisselbaar.
| Draadaanduiding | Toonhoogte of TPI | Aanbevolen boor | Decimale inch | Metrische equivalent |
|---|---|---|---|---|
| 9/16-12 UNC | 12 TPI | 31/64 in | 0.4844 | 12,3 mm |
| 9/16-18 UNF | 18 TPI | 33/64 in | 0.5156 | 13,1 mm |
| M14 x 2,0 | 2,0 mm | 12,2 mm | 0.4803 | 12,2 mm |
| M14 x 1,5 | 1,5 mm | 12,7 mm | 0.4999 | 12,7 mm |
| M14 x 1,25 | 1,25 mm | 12,8 mm | 0.5039 | 12,8 mm |
Voordat u een boormachine kiest, vergelijkt u de draadseries zorgvuldig. Een 9/16-12 UNC-tap vereist een gat van 31/64 inch, terwijl een 9/16-18 UNF-tap een gat van 33/64 inch vereist, en de twee boren zijn niet uitwisselbaar. Het onderstaande diagram plaatst deze waarden in perspectief door de boordiameter weer te geven als percentage van de nominale schroefdraaddiameter.
De beste manier om deze getallen te begrijpen, is door ze visueel te vergelijken als verhouding in plaats van als absolute diameters. In het horizontale staafdiagram dat volgt, wordt de boordiameter weergegeven als een percentage van de nominale schroefdraaddiameter voor de vijf schroefdraden in de bovenstaande tabel. Hierdoor is het verschil tussen grove en fijne series in één oogopslag duidelijk.
Deze percentageweergave is nuttiger dan onbewerkte decimale waarden wanneer u threads met enigszins verschillende nominale afmetingen evalueert. Het helpt ook bij het inschatten van een sondeboor voor een niet-standaard spoed. Merk op dat de grove draden ongeveer 86 tot 87 procent clusteren, terwijl de fijne draden oplopen tot ongeveer 91 procent.
De percentages bevestigen een patroon dat geldt voor het gehele tapboordiagram. De 9/16-12 UNC-boor bij 31/64 inch is gelijk aan 86,1 procent van de nominale diameter van 0,5625 inch, waardoor er materiaal overblijft voor een diepe maar stevige schroefdraad. De fijne 9/16-18 UNF-boor bij 33/64 inch komt overeen met 91,7 procent van dezelfde nominale diameter, dus het gat is zichtbaar groter en de draadvorm is ondieper. Een groter gat voor de fijne spoed betekent dat de tap minder materiaal verwijdert en minder koppel ondervindt, wat de tap beschermt in hardere materialen. De metrische M14 x 2.0-schroefdraad, de standaardmaat die het dichtst bij 9/16 ligt, maakt gebruik van een boor van 12,2 mm, gelijk aan ongeveer 87,1 procent van de diameter van 14 mm. Voor de fijne variant M14 x 1,5 is een boor van 12,7 mm nodig, oftewel 90,7 procent, wat nauw aansluit bij het gedrag van de imperiale fijne draad. De M14 x 1,25-variant ligt tussen 1,5 en de andere fijne pitches met 91,4 procent, wat de kleinere pitch weerspiegelt. In de hele sector zitten grove draden over het algemeen in de bandbreedte van 86 tot 88 procent, terwijl fijne draden in de buurt van 91 procent blijven. Deze verhouding verklaart waarom u niet één enkele boor kunt gebruiken voor alle schroefdraad van 9/16-formaat. Als de boor te klein is, raakt de kraan overbelast en breekt, vooral bij roestvrij staal. Als de boor te groot is, is de draadvorm te ondiep en kan deze onder werkbelasting gaan strippen. Als u de procentuele relatie begrijpt, kunt u ook een redelijke boorgrootte schatten voor ongebruikelijke spoed die niet in een standaardgrafiek is afgedrukt. Voor inkoopteams versterkt deze vergelijking waarom tappen en boren moeten worden gekocht als een op elkaar afgestemd systeem van een technische leverancier in plaats van als niet-gerelateerd gereedschap.
Hoe u de 9/16 tapboormaat kunt berekenen
De snelste formule voor het schatten van de maat van een tapboor is het aftrekken van de spoed van de nominale diameter. Voor imperiale schroefdraden is de spoed het omgekeerde van het aantal schroefdraden per inch, dus de formule wordt boordiameter = grote diameter - (1 / TPI). Deze berekening levert een theoretische waarde op die overeenkomt met ongeveer 75 procent schroefdraadaangrijping voor de meest voorkomende schroefdraadvormen, en het resultaat wordt vervolgens naar boven afgerond op de dichtstbijzijnde standaardboormaat.
Voor de 9/16-12 UNC-schroefdraad, die op veel oudere tekeningen voorkomt als 9/16-12 NC, is de nominale diameter 0,5625 inch en de spoed 1/12 inch of 0,0833 inch. Het aftrekken van de steek levert 0,4792 inch op, en de dichtstbijzijnde standaard fractionele boor is 31/64 inch, die 0,4844 inch meet. Dat is de waarde die voorkomt in elk betrouwbaar 9/16 tapboordiagram. Als u dit zelf berekent, zult u merken dat het resultaat tussen een boor van 15/32 inch (0,4688 inch) en een boor van 31/64 inch (0,4844 inch) ligt, en dat de grafiekwaarde de dichtstbijzijnde van de twee kiest.
Voor de 9/16-18 UNF-schroefdraad is de spoed 1/18 inch of 0,0556 inch. De formule geeft 0,5625 - 0,0556 = 0,5069 inch. De dichtstbijzijnde standaardboor is 33/64 inch, die 0,5156 inch meet, en dit is de waarde die in de hele industrie wordt gebruikt voor 9/16-18 tappen. Het is vermeldenswaard dat de berekende waarde tussen 1/2 inchchch en 33/64 inch ligt, en dat verschillende kaartuitgevers kiezen op basis van hun interne tests en de diepte van de betrokkenheid die ze willen bieden.
Voor metrische threads geldt dezelfde logica. Een M14 x 2,0-schroefdraad heeft een grote diameter van 14 mm en een steek van 2,0 mm, dus de eenvoudige formule geeft 12,0 mm, terwijl de aanbevolen boor in standaardtabellen 12,2 mm is. De iets grotere waarde houdt rekening met de geometrische hoogte van de draadvorm en de manier waarop een scherpe boorpunt daadwerkelijk in een geboord gat snijdt.
De betrokkenheidswaarde van 75 procent kan worden aangepast als u met harde materialen of dunne wanden werkt. De onderstaande tabel laat zien hoe de doelaangrijping de aanbevolen boor voor een 9/16-12 UNC-schroefdraad verandert. Voor moeilijke materialen zoals roestvrij staal of gehard gelegeerd staal verlaagt het verminderen van de aangrijping tot ongeveer 65 procent het tapkoppel en vermindert het risico op tapbreuk, terwijl er nog steeds voldoende schroefdraadcontactoppervlak overblijft voor de meeste statische belastingen.
| Doelbetrokkenheid | Berekende boordiameter | Dichtstbijzijnde standaardboor | Daadwerkelijke betrokkenheid |
|---|---|---|---|
| 75% (standaard) | 0,4858 inch | 31/64 inch (0,4844 inch) | 76% |
| 65% (hard materiaal) | 0,4961 inch | 1/2 inch (0,5000 inch) | 61% |
| 60% (dunne wand) | 0,5012 inch | 1/2 inch (0,5000 inch) | 61% |
Merk op dat de standaardboormachine van 31/64 inch al heel dicht bij het doel van 75 procent betrokkenheid ligt. Wanneer u teruggaat naar 65 procent, is het praktische resultaat een boor van 1/2 inch, waardoor de draaddiepte wordt verlaagd tot ongeveer 61 procent. Dit is een gebruikelijke praktijk bij het tappen van roestvrij staal, waarbij de verminderde snijbelasting de iets lagere draadsterkte ruimschoots compenseert. Controleer altijd de betrokkenheidseis van uw eindklant voordat u afwijkt van de standaard grafiekwaarde, vooral bij drukhoudende verbindingen.
9/16-12 UNC versus 9/16-18 UNF: welke draad moet u opgeven?
De 9/16 diameter is verkrijgbaar in zowel grove als fijne series, en de keuze heeft invloed op de boormaat, het taptype en de prestatie van de verbinding. Grove schroefdraad heeft een grotere spoed, waardoor een diepere schroefdraadvorm ontstaat bij een gegeven wanddikte en vergevingsgezinder is bij toepassingen met slechte smering. Fijne schroefdraden hebben een kleinere spoed, wat een iets grotere kleine diameter oplevert, een betere weerstand tegen loskomen door trillingen en een fijner afstelvermogen.
9/16-12 UNC grove serie
| 9/16-18 UNF fijne serie
|
In de praktijk heeft de grove 9/16-12 schroefdraad de voorkeur als de verbinding vaak wordt gedemonteerd, als het materiaal relatief zacht is, of als het gat blind is en de spaanafvoer moeilijk is. De fijne 9/16-18 draad heeft de voorkeur voor toepassingen met zware trillingen, dunwandige behuizingen of waar een nauwkeurige afstelling van de voorspanning vereist is. Fijne schroefdraden maken het ook gemakkelijker om in geharde materialen te tappen, omdat de kleinere spoed de snijkracht per omwenteling vermindert.
Een belangrijke nuance is dat een fijne draad een grotere kleine diameter heeft, wat betekent dat de doorsnede van het schroefdraadgat groter is en de spanningsconcentratie lager is. Dat is de reden dat veel hydraulische componenten met 9/16 poorten de -18 UNF-serie gebruiken in plaats van grove schroefdraad. Het nadeel is dat fijne schroefdraden gemakkelijker beschadigd raken tijdens het hanteren en kruisdraadsnijden, zodat operators voorzichtiger moeten zijn bij het starten van de kraan of de bout.
Waar 9/16 threads voorkomen in echte technische toepassingen
De schroefdraadmaat 9/16 is gebruikelijk in de autotechniek. In personenauto's en bedrijfsvoertuigen komt 9/16-18 UNF-schroefdraad voor in de bevestigingsbouten van remklauwen, spoorstangeinden, transmissieklephuizen en oliekoelerleidingen, waarbij de fijne spoed zorgt voor trillingsweerstand en een compacte vorm. De 9/16-12 UNC-schroefdraad komt vaker voor bij motorsteunen, ophangingsschakels en bevestigingsmiddelen voor zwaar materieel, waar grove schroefdraad beter standhoudt onder gebruiksomstandigheden met vuil of intermitterende belasting.
In de lucht- en ruimtevaart wordt de 9/16-18 UNF-serie vaak gespecificeerd voor structurele bevestigingsmiddelen en hydraulische fittingen gemaakt volgens AN-, MS- of SAE-normen. Vliegtuigonderdelen worden vaak geproduceerd in een aluminiumlegering, waarbij de fijne draad goed aansluit en de grotere kleine diameter bijdraagt aan de vermoeidheidsprestaties. Elke beslissing over de maat 9/16 tapboor in deze branche wordt bepaald door technische normen en reparatiehandleidingen, dus de grafiekwaarde mag nooit worden gewijzigd zonder toestemming van de ontwerpautoriteit.
Hydraulische systemen zijn een grootverbruiker van 9/16-18 UNF-schroefdraad. De SAE O-ring-nofpoort met rechte draad die op veel kleppen, spruitstukken en pompen wordt gebruikt voor een fitting van maat -6, is machinaal bewerkt met een 9/16-18 UNF-schroefdraad. Als die poort tijdens onderhoud kapot gaat, zijn de reparatiekosten hoog, omdat het verdeelstuk meerdere circuits kan bedienen en vervanging duur is. Dit is de reden dat veel onderhoudsteams een draadinzetset in exact de maat 9/16 bij de hand hebben.
Rollend spoorwegmaterieel en algemene machines vertrouwen op 9/16-12 UNC voor minder kritische structurele verbindingen, klemplaten en verstelbare bevestigingen. De grove schroefdraad biedt een zekere mate van vergevingsgezindheid wanneer de schroefdraad ter plaatse in gietijzeren of zachtstalen behuizingen wordt gesneden. Voor opspanplaten die worden gebruikt bij CNC-bewerkingen is het 9/16-12 tapgat populair omdat er een zware inbusschroef in past en er voldoende wanddikte overblijft voor aluminium gereedschapsplaten.
Tappen van 9/16 schroefdraad in aluminium, staal, roestvrij staal en kunststoffen
Dezelfde 9/16 tapboormaat levert niet altijd de ideale schroefdraad op als het basismateriaal verandert. Zachte en gomachtige materialen zoals aluminium hebben scherpe tappen en een betrouwbare gatgrootte nodig, hardende materialen zoals roestvrij staal hebben baat bij een iets grotere boor, en brosse materialen zoals gietijzer zijn over het algemeen vergevingsgezind. In onderstaande tabel zijn de praktische instellingen voor de meest voorkomende basismaterialen samengevat.
| Basismateriaal | Aanbevolen boor | Tik op type | Smering | Opmerkingen |
|---|---|---|---|---|
| Aluminium 6061 | 31/64 in | Spiraalvormige fluit of vormkraan | Lichte olie of kerosine | Scherpe tik vereist; uitstekende draden |
| Zacht staal | 31/64 in | Spiraalvormige punt | Oplosbare snijolie | Standaard praktijk |
| Gelegeerd staal 4140 | 1/2 in | Spiraalvormige fluit, TiN-gecoat | Gezwavelde olie | Vermindert het tapkoppel |
| Roestvrij 304/316 | 1/2 in | Spiraalvormige fluit, TiN/TiCN | Hogedrukpasta | Vermijd werkverharding |
| Gietijzer | 31/64 in | Rechte fluit | Droge of lichte olie | Korte poederige chips |
| Kunststof en nylon | 31/64 tot 33/64 inch | Rechte fluit | Droog of lucht | Gebruik inzetstukken voor herhaalde montage |
In aluminium geeft het standaard 31/64 inch gat een zuivere schroefdraad wanneer de tap scherp is en het spiltoerental gematigd is. De chip heeft de neiging lang en vezelig te zijn, dus een spiraalvormige fluittap is handig in blinde gaten. Als het aluminium onderdeel meerdere keren gemonteerd en gedemonteerd moet worden, moet vanaf de ontwerpfase een zelftappende draadinzet of een draadinzet worden overwogen, omdat een aluminium draad een beperkte stripdrempel heeft.
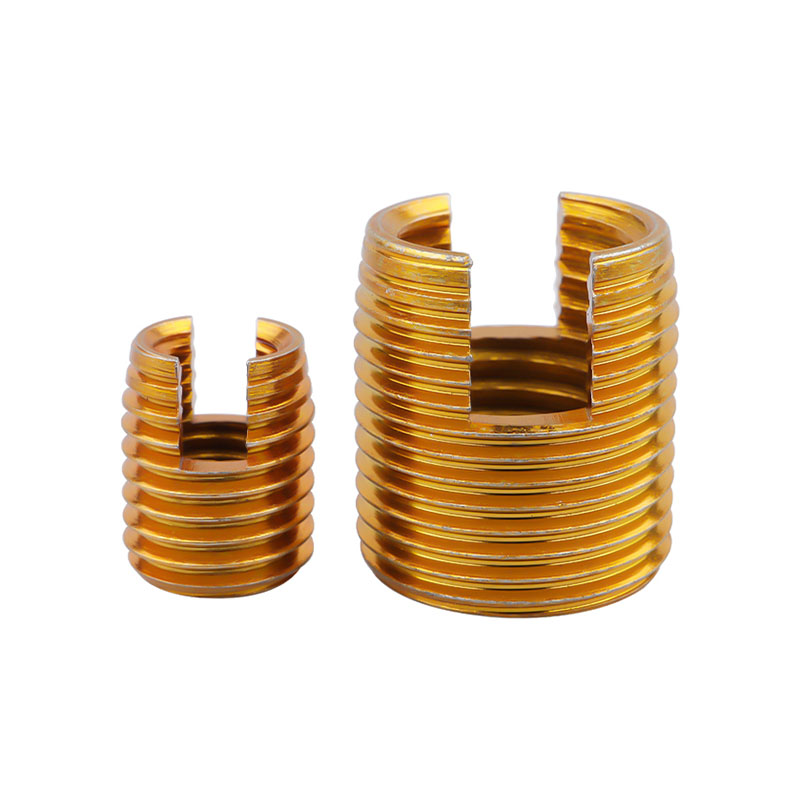 Zelftappende draadinzet van koolstofstaal voor aluminium Dit zelftappende draadinzetstuk versterkt de interne schroefdraad in zachte materialen zoals aluminium zonder vooraf te tappen, waardoor het risico op strippen tijdens herhaalde montage en demontage wordt verminderd. Bekijk Product →
Bij gelegeerd staal en roestvrij staal vermindert het verlagen tot een boor van 1/2 inch de draadaangrijping van ongeveer 76 procent naar 61 procent. Deze reductie verlaagt het snijkoppel en het risico op verharding. De kraan moet een hoogwaardige coating hebben en de bediening moet op een conservatieve snelheid draaien met voldoende snijvloeistof. Veel machinewerkplaatsen gebruiken een tapcyclus in blinde gaten om de spanen te breken en de spaankamers schoon te maken.
Voor gietijzer heeft de standaardboor van 31/64 inch de voorkeur, omdat het materiaal fijne spanen produceert die zich niet gemakkelijk verpakken. De belangrijkste zorg is om het draadbegin schoon te houden, zodat de tap niet over de afschuining glijdt. Voor kunststoffen is de keuze afhankelijk van de wanddikte en de belasting. Een grotere boor vermindert het risico op scheuren in het onderdeel, terwijl een inzetstuk met schroefdraad het draagvermogen verbetert en herhaalde montage mogelijk maakt zonder het plastic te verslijten.
Veelvoorkomende 9/16-tapfouten en hoe u ze kunt vermijden
Een verrassend aantal 9/16 draadfouten komt niet voort uit een slechte tap, maar uit een simpele selectiefout voordat de tap het werkstuk raakt. De onderstaande lijst bevat de meest voorkomende fouten die we tegenkomen in productie- en reparatieomgevingen.
- Gebruik de UNC-boor voor een UNF-tap of omgekeerd. Een tap van 9/16-12 in een gat van 33/64 inch snijdt een dunne, zwakke draad af die zal strippen, terwijl een tap van 9/16-18 in een gat van 31/64 inch vastloopt en breekt. Bevestig de serie voordat u een boormachine kiest.
- Verwarring van 16 september met M14. De 9/16 inch schroefdraad heeft een nominale diameter van 0,5625 inch, terwijl M14 0,5512 inch meet. De spoedwaarden zijn verschillend, dus een 9/16-12 tap kan niet worden gebruikt in een M14-gat, ook al is een boor van 12,2 mm numeriek vergelijkbaar met 31/64 inch.
- Het negeren van de boortolerantie. Een versleten of slechte boor van 31/64 inch kan een gat boren dat enkele duizendensten van een inch te groot is, waardoor de aangrijping verandert en de draad verzwakt. Gebruik een kwaliteitsboor en controleer de gatgrootte bij kritieke klussen.
- Blinde gaten tappen zonder spaanders vrij te maken. Een 9/16 draad in een blind gat vangt spanen op aan de onderkant, en de kraan zal binden zodra de fluiten zich vullen. Gebruik een spiraalvormige fluittap en een pikcyclus in plaats van de kraan dieper te forceren.
- Snijvloeistof overslaan in roestvrij staal. Roestvast werk hardt snel uit. Zonder vloeistof wordt het oppervlak harder dan de kraan en slijt of breekt de kraan binnen een paar slagen. Gebruik een hogedrukpasta of een speciale roestvrijstalen tapvloeistof.
- Gebruik van een versleten kraan. Een kraan die al veel gaten heeft gemaakt, snijdt te grote draden af of breekt plotseling bij de wortel. Houd de levensduur van de tap bij en vervang tappen voordat de draadkwaliteit achteruitgaat.
Beschadigde 9/16 schroefdraad repareren met schroefdraadinzetstukken
Een gestripte 9/16 draad betekent niet altijd een nieuwe behuizing, een nieuw spruitstuk of een dure stilstand. Als de schroefdraad in een aluminium cilinderkop, een versnellingsbakhuis of een hydraulisch klephuis beschadigd is, kan een draadinzetstuk de verbinding binnen enkele minuten in een betrouwbare toestand herstellen. Bij het reparatieproces wordt gebruik gemaakt van een tapboor die specifiek is voor de wisselplaat, niet de standaard tapboormaat 9/16, omdat de wisselplaat het originele schroefdraadomhulsel in beslag neemt en een overmaatse tapschroefdraad vereist is.
De standaardreparatievolgorde is eenvoudig. Boor eerst de oude schroefdraad uit met de door de fabrikant van de wisselplaat aanbevolen boormaat. Ten tweede tikt u het nieuwe gat met een speciale STI-tap, die overmaats is geslepen ten opzichte van de standaard 9/16-tap, zodat het inzetstuk na installatie past. Ten derde windt u het inzetstuk met behulp van een installatiegereedschap in het tapgat. Als het inzetstuk ten slotte een tang heeft, breek deze dan na installatie af. De afgewerkte boring is een 9/16 binnendraad die overeenkomt met de originele afmetingen en dezelfde bout accepteert.
- Boor de beschadigde schroefdraad uit tot de diameter van het wisselplaatlichaam
- Tik het gat in met de STI-tap en gebruik de STI-tapboormaat
- Installeer het draadinzetstuk met een speciaal installatiegereedschap
- Breek de doorn af en inspecteer de laatste draad met een plugmeter
 Leverancier van spiraalvormige inzetstukken voor draadreparatie Deze leverancier biedt een assortiment draad-, sleutelvergrendelings- en schroefsluitingsinzetstukken en biedt betrouwbare oplossingen voor het herstellen van beschadigde schroefdraad en voor toepassingen met hoge trillingen. Bekijk Product →
Het inzetmateriaal en de coating zijn van belang tijdens gebruik. Roestvrijstalen draadinzetstukken zijn de standaardkeuze vanwege corrosiebestendigheid en sterkte, en koolstofstalen inzetstukken met verzinking zijn een goedkopere optie voor binnenmachines. Voor toepassingen met hoge cycli of hoge trillingen kunnen de inzetstukken met schroefsluiting en een vergrendelingssegment voorkomen dat de bout naar buiten schiet. Sleutelvergrendelingsinzetstukken zijn een andere optie wanneer het inzetstuk zelf mechanisch in het moedermateriaal moet worden vergrendeld.
Wanneer u draadinzetstukken koopt, moet de leverancier voor elke wisselplaatmaat de juiste STI-tapboormaat opgeven. Omdat de 9/16 UNC- en 9/16 UNF-serie verschillende wisselplaten gebruiken, moet de reparatieset exact overeenkomen met de originele schroefdraadserie. Een betrouwbare fabrikant van draadinzetstukken documenteert de boor, de tap en het installatiegereedschap als één set, waardoor het risico op een onjuiste reparatie wordt verkleind.
De juiste kraan- en installatietools kiezen voor 16-09-werk
De tap die u selecteert voor 9/16 werk bepaalt net zo goed de draadkwaliteit als de boor. Voor een 9/16-12 UNC doorgaand gat duwt een tap met spiraalvormige punt, ook wel pistooltap genoemd, spanen vóór de snede en is de snelste keuze. Bij een blind gat trekt een spiraalvormige fluittap spanen uit het gat en voorkomt ophoping aan de onderkant. Een kraan met rechte fluit is geschikt voor ondiepe blinde gaten in gietijzer, maar heeft moeite met lange spanen in aluminium of staal.
De coating is van belang, zelfs als de geometrie correct is. Een heldere, ongecoate kraan werkt in gietijzer en materialen met een korte chip. Een kraan met TiN-coating verwerkt gelegeerd staal en vermindert de hechting. Een met TiCN of TiAlN gecoate kraan presteert beter in aluminium en RVS, waarbij de coating de wrijving verlaagt en plaatselijk laswerk op de snijkant voorkomt. Voor de grove 9/16-12 spoed is het snijkoppel relatief hoog, dus de juiste coating en een scherpe snijkant zijn essentieel voor consistente resultaten.
De snijsnelheid moet conservatief zijn. Bij gelegeerd staal is een oppervlaktesnelheid van ongeveer 30 tot 50 SFM een veilig startpunt voor handtappen, terwijl aluminium met hogere snelheden kan worden getapt met een stijve taphouder. De sleutel is om de voeding gesynchroniseerd te houden met de leiding van de kraan, zodat de kraan niet als snijgereedschap onder druk fungeert. Het gebruik van een taphouder of een tapkop met passende koppelbescherming kan breuk voorkomen, vooral bij blinde gaten.
Als u nog steeds methoden vergelijkt, vindt u onze gids op hoe u een draadkraan kiest legt het verschil uit tussen tappen met rechte spaankamers, spiraalvormige punten en spiraalvormige spaankamers, inclusief de praktische beperkingen van elke geometrie.
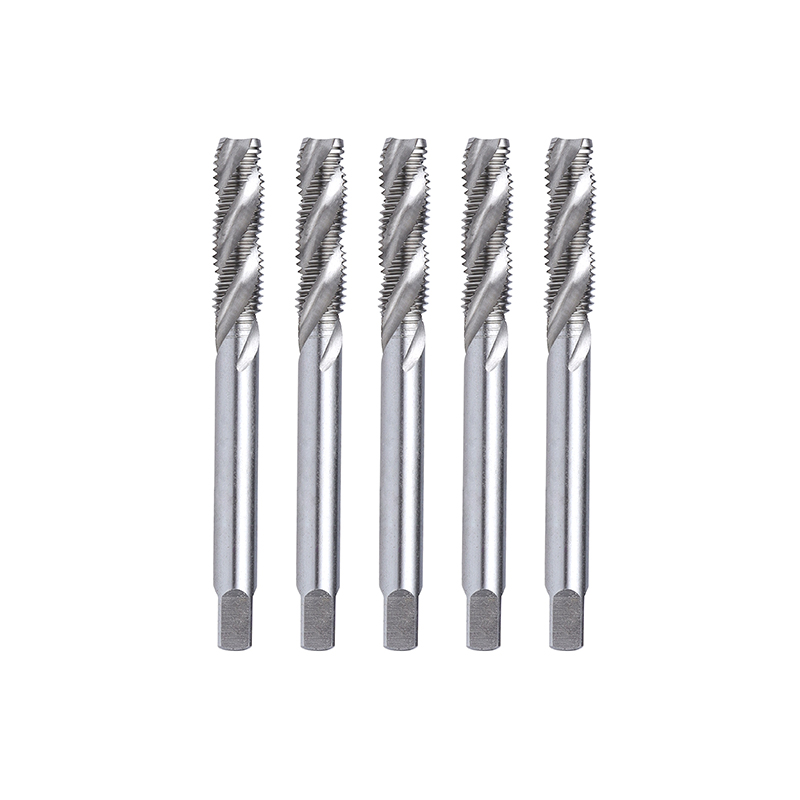 Spiraaldraadtap voor diepgatdraadsnijden Met spiraalvormige spaankamers voor een efficiënte spaanafvoer vermindert deze tap het risico op verstopping en breuk, waardoor hij ideaal is voor diepe gaten, harde metalen en geautomatiseerde massaproductie. Bekijk Product →
Voor installaties met draadinzetstukken is het installatiegereedschap net zo belangrijk als het inzetstuk. Een installatiegereedschap van het juiste formaat windt de wisselplaat met de juiste spanning in het gat, waardoor wordt voorkomen dat de wisselplaat uitzet of vervormt. Er zijn extractiegereedschappen beschikbaar wanneer een inzetstuk moet worden verwijderd voor nabewerking. Deze accessoires moeten van dezelfde leverancier komen als de inzetstukken om een bijpassende productset te garanderen.
Gerelateerde handleidingen en bronnen
Als u de specificaties moet verifiëren of een gespecialiseerde leverancier moet beoordelen op het gebied van tappen, draadinzetstukken en installatiegereedschappen, brengt de volgende bron u in contact met de technische achtergrond en productervaring van de fabrikant.
Veelgestelde vragen over 9/16 tapboormaten
Wat is de tapboormaat voor een 9/16-12 UNC-schroefdraad?Gebruik een boor van 31/64 inch, wat overeenkomt met 0,4844 inch of ongeveer 12,3 mm. Deze boor produceert ruwweg 75 procent draadaangrijping in staal en is de waarde die is afgedrukt op standaard tapboortabellen voor de 9/16-12 UNC grove draad. |
Wat is de tapboormaat voor een 9/16-18 UNF-schroefdraad?Gebruik een boor van 33/64 inch, wat overeenkomt met 0,5156 inch of ongeveer 13,1 mm. De fijne spoed laat een groter gat achter, wat het tapkoppel verlaagt en een ondiepere maar trillingsbestendige schroefdraad creëert. |
Kan ik een boor van 1/2 inch gebruiken om een draad van 9/16-12 te tappen?Technisch gezien wel, maar alleen als je de draadaangrijping wilt verminderen. Een boor van 1/2 inch produceert ongeveer 61 procent aangrijping in plaats van de standaard 75 procent, wat handig is bij roestvrij staal of gehard gelegeerd staal. Voor algemeen werk is de boormachine van 31/64 inch de veiligere keuze. |
Wat is de metrische equivalente boor voor 9/16 schroefdraad?De dichtstbijzijnde metrische schroefdraadmaat is M14. Een M14 x 2,0-schroefdraad gebruikt een boor van 12,2 mm, en een M14 x 1,5-schroefdraad gebruikt een boor van 12,7 mm. Deze liggen dicht bij de imperiale 9/16-waarden, maar de draden zelf zijn niet uitwisselbaar. |
Zijn 9/16-12 UNC- en M14 x 2.0-schroefdraad hetzelfde?Nee. De 9/16-12 UNC heeft een nominale diameter van 0,5625 inch (14,2875 mm) en een steek van 12 TPI, terwijl de M14 x 2.0 een nominale diameter heeft van 14 mm en een steek van 2 mm. De diameters liggen dicht bij elkaar, maar de spoed en draadvorm zijn verschillend, dus de tappen en bouten zijn niet uitwisselbaar. |
Wat betekent 75 procent draadbetrokkenheid bij een 9/16-tap?Dit betekent dat de interne schroefdraad 75 procent van de theoretische volledige schroefdraaddiepte in beslag neemt. Dit is het industriële compromis tussen draadsterkte en tapkoppel. Een draad van 75 procent draagt bijna de volledige belasting van een draad van 100 procent, maar vereist aanzienlijk minder snijkracht. |
Welke kraan moet ik gebruiken voor een 9/16-12 UNC blind gat?Gebruik een spiraalvormige fluittap, die tijdens het snijden spanen uit het gat trekt. Voor een doorgaand gat is een tap met spiraalpunt sneller omdat deze de spanen voor de tap uit duwt. Gebruik altijd een tapvloeistof die is afgestemd op het basismateriaal. |
Hoe repareer ik een gestripte 9/16 draad?Boor de beschadigde draad uit tot de door de fabrikant van het inzetstuk aanbevolen diameter, tik op het gat met een STI-kraan en installeer een inzetstuk met draaddraad met behulp van een geschikt installatiegereedschap. De STI-kraan is overmaats geslepen vergeleken met een standaard 9/16-kraan, waardoor de originele bout nog steeds past nadat het inzetstuk is geïnstalleerd. |
Samenvatting van de definitieve beslissing voor uw tapopdracht op 16 september
Het selecteren van de juiste 9/16 tapboormaat is het verschil tussen een schone, betrouwbare draad en een gebroken tap of een gestript gat. Voor de meeste klussen zijn 31/64 inch voor 9/16-12 UNC en 33/64 inch voor 9/16-18 UNF de getallen die u moet onthouden. Wanneer het materiaal een lagere ingrijping vereist, ga dan over op een 1/2 inch boor voor de grove serie, maar bevestig eerst de toepassingseis. De metrische M14-draden zijn nauwe buren, maar zijn geen vervanging voor 9/16.
Voor inkoop- en engineeringteams vermindert het werken met een gespecialiseerde fabrikant ook het risico op specificatiefouten. Dongtai Jinzhize Metal Products Co., Ltd. is een professionele fabrikant en leverancier van draadinzetstukken die draadinzetstukken, zelftappende inzetstukken, sleutelvergrendelingsinzetstukken, conversiemoeren voor interne en externe schroefdraad, oliepluggen en de bijbehorende kranen en installatiegereedschappen produceert. Groothandelskopers die een consistente kwaliteit nodig hebben voor grote bestellingen, kunnen de volledige tap- en reparatieoplossing als een op elkaar afgestemd systeem aanschaffen in plaats van gereedschap van meerdere leveranciers samen te stellen.
Gebruik het standaard tapboordiagram als uitgangspunt, pas het materiaal en de gebruiksconditie aan, controleer de draadreeks op de tekening en rust uw operators uit met hoogwaardige tappen en snijvloeistof. Een 9/16 draad is een betrouwbare en kosteneffectieve verbinding wanneer het gat de eerste keer correct wordt geboord.


