


Een tekening belandt op de werkbank van een machinist. Op de omschrijving staat "303 roestvrij" voor een olieaftapplug met kleine schroefdraad en een reeks zelftappende inzetstukken. Niemand vraagt zich af of het onderdeel sterk genoeg zal zijn, want sterkte is nooit de reden geweest dat voor het type is gekozen. Dit onderdeel is gekozen omdat een schroefmachine er duizenden per dienst moet draaien met spanen die netjes breken, en omdat het voltooide onderdeel nog jaren van vocht, strooizout en werkplaatsvochtigheid moet overleven. Deze afweging is precies wat de materiaaleigenschappen van 303 roestvrij staal beschrijven: een austenitische kwaliteit die eerst is ontworpen voor machinale bewerking en als tweede corrosiebestendigheid.
De korte versie, vóór het detail: 303 (UNS S30300, EN 1.4305, X8CrNiS18-9) is een 18/8-type chroom-nikkel austenitisch roestvrij staal waaraan opzettelijk 0,15 tot 0,35 procent zwavel is toegevoegd om spanen te breken. Het kan niet worden gehard door hittebehandeling, het is in wezen niet-magnetisch in de gegloeide toestand, de gegloeide treksterkte ligt in de band van 500 tot 700 MPa, en de algemene corrosieweerstand ligt dicht bij 304. Het enige waar het duidelijk achterop raakt is de weerstand tegen chloride-putjes, omdat dezelfde mangaansulfide-insluitingen die het zo mooi machinaal maken ook het eerste zijn dat oplost in een agressieve omgeving.
In dit artikel worden de samenstelling, mechanische en fysieke gegevens, bewerkbaarheid, corrosiegedrag, hitte- en laslimieten, selectielogica en inkoopcontroles besproken die achter dat korte antwoord schuilgaan. Het is geschreven voor ingenieurs, inkopers en kwaliteitsmedewerkers die een materiaalkeuze moeten verantwoorden op basis van een tekening of een inkooporder, niet voor een lesboek.
Belangrijkste conclusie: 303 roestvrij staal is een vrij verspanende austenitische kwaliteit die weerstand tegen chlorideputjes inruilt voor een van de hoogste bewerkingssnelheden van welk roestvrij staal dan ook. Daarom domineert het met schroeven bewerkte onderdelen zoals draadinzetstukken, adapters en aftappluggen.
Materiaaleigenschappen van 303 roestvrij staal in één oogopslag
Voordat u ingaat op individuele waarden, helpt het om het hele cijfer in één weergave te zien. De onderstaande tabel vat de belangrijkste materiaaleigenschappen van 303 roestvrij staal samen die op de meeste materiaalcertificaten en datasheets voorkomen, samen met de praktische gevolgen van elk daarvan op de werkvloer.
| Eigendom | Typische waarde | Wat het betekent voor een onderdeel met schroefdraad |
|---|---|---|
| Graad familie | Austenitisch, chroom-nikkel | Niet hardbaar door warmtebehandeling; kracht komt van koud werk |
| UNS / EN-aanduiding | S30300 / 1.4305 | Uitwisselbaar op de meeste tekeningen met AISI 303 en X8CrNiS18-9 |
| Treksterkte (gegloeid) | 500 tot 700 MPa | Geschikt voor inzetstukken en pluggen die belast worden door afschuiving en compressie |
| 0,2 procent vloeigrens (gegloeid) | 190 tot 260 MPa | Een laag rendement drijft de behoefte aan een royale draadinzet |
| Verlenging | 35 tot 50 procent | Goede ductiliteit, waardoor draden rollen en vervormen in plaats van barsten |
| Hardheid (gegloeid) | 160 tot 200 HB | Bewerkbaar met standaard hardmetalen gereedschap bij hoge oppervlaktesnelheid |
| Relatieve bewerkbaarheid | Ongeveer 78 procent van B1112 | Ongeveer 1,7 keer sneller te snijden dan 304 |
| Magnetisch gedrag | In wezen niet-magnetisch wanneer uitgegloeid | Licht magnetisme na koudbewerking of draadwalsen |
| Weerstand tegen chloride-putvorming | Lager dan 304 en veel lager dan 316 | Vermijd blootstelling aan zeewater, chemische stoffen en intensieve ontdooiing |
Belangrijkste conclusie: als er in de specificatie alleen maar 'roestvrij' staat, zijn 303 en 304 niet uitwisselbaar in een chloride-omgeving, ook al zien ze er in het schap identiek uit.
Chemische samenstelling en kwaliteitsaanduidingen
Legering 303 is de vrij verspanende modificatie van de 18/8 austenitische familie. De basischemie is in wezen 304 met gecontroleerde toevoegingen van zwavel of selenium, en een enigszins versoepelde koolstof- en fosforlimiet die de realiteit van de productie van grote hoeveelheden staven weerspiegelt in plaats van enige poging om de corrosieprestaties te verbeteren.
| Element | Bereik | Rol in de klas |
|---|---|---|
| Koolstof (C) | Maximaal 0,15 | Afgedekt om de vorming van chroomcarbide langs korrelgrenzen te beperken |
| Silicium (Si) | Maximaal 1,00 | Deoxidatie tijdens het smelten; restniveaus beïnvloeden de bewerkbaarheid enigszins |
| Mangaan (Mn) | Maximaal 2,00 | Combineert met zwavel om de mangaansulfide-insluitsels te vormen die spanen breken |
| Fosfor (P) | Maximaal 0,20 | Hoger dan 304 toelage; draagt enigszins bij aan de broosheid van de spaanders |
| Zwavel (S) | 0,15 tot 0,35 | De bepalende toevoeging; creëert interne inkepingen die de spanen verkorten |
| Chroom (Cr) | 17,0 tot 19,0 | Vormt de passieve oxidefilm die corrosieweerstand biedt |
| Nikkel (Ni) | 8,0 tot 10,0 | Stabiliseert de austenitische structuur en zorgt voor ductiliteit en taaiheid |
| Molybdeen (Mo) | Maximaal 0,60 (optioneel) | Niet opzettelijk toegevoegd; afwezigheid is wat 303 scheidt van 316 |
Het zwavelgehalte is het belangrijkste getal in die tabel, en wordt ook het vaakst verkeerd gespecificeerd. Een hitte van 0,15 procent zwavelmachines is merkbaar slechter dan een hitte van 0,30 procent, maar toch voldoen beide volledig aan de 303-specificatie. Voor een schroefmachinewerkplaats die miljoenen kleine wisselplaten per jaar produceert, vertaalt deze spreiding zich rechtstreeks in gereedschapswisselingen, cyclustijd en uitvalpercentage.
Selenium- en kopervarianten
Twee varianten verschijnen regelmatig op tekeningen en mogen niet als identiek aan standaard 303 worden beschouwd:
- 303Se (UNS S30323) - selenium vervangt zwavel als vrij verspanende toevoeging. De spaanbeheersing is goed en de oppervlakteafwerking is vaak beter, maar de bewerkbaarheidsindex is iets lager dan die van zwavelhoudend 303. De belangrijkste reden om voor dit middel te kiezen is de verbeterde warme en koude vervormbaarheid en een iets betere corrosieweerstand omdat seleniuminsluitsels minder agressieve putinitiatoren zijn dan sulfiden.
- 303Cu - een koperhoudende variant die wordt gebruikt waar een verbeterde koudegeleiding of iets betere corrosieprestaties nodig zijn. Het is gebruikelijk in bevestigingsmateriaal en in draad voor koudgevormde onderdelen.
- 303Sulf en generieke 303 - commerciële aanduidingen die altijd moeten worden gekoppeld aan een geschreven chemiegamma en een certificaat, omdat "303" alleen het zwavelgehalte, de hardheid, de temperatuur of de leveringsconditie niet definieert.
Kwaliteitsequivalenten die de moeite waard zijn om te weten bij het beoordelen van importdocumentatie zijn AISI 303, UNS S30300, EN 1.4305, Werkstoff 1.4305, X8CrNiS18-9, JIS SUS303 en GB/T Y1Cr18Ni9. In de praktijk zal een leverancier in Azië, Europa of Noord-Amerika allemaal dezelfde familie citeren, maar het certificaatformaat en de testomvang verschillen, waardoor op de inkooporder moet staan welke standaard van toepassing is.
Belangrijkste conclusie: zwavel tussen 0,15 en 0,35 procent is wat de 303-machine goed maakt, maar het exacte punt binnen dat venster is een aankoopvariabele die moet worden vastgelegd voor werk met grote volumes.
Mechanische eigenschappen van 303 roestvrij staal
Mechanische gegevens voor 303 zijn altijd afhankelijk van de toestand, en dit is waar de meeste specificatiefouten optreden. Een datasheet die wordt aangehaald voor gegloeid staafmateriaal ziet er zwak uit naast een gegevensblad dat wordt aangehaald voor koudgetrokken staaf van dezelfde kwaliteit, en beide zijn correct. De reden is dat 303 austenitisch is en niet kan worden versterkt door afschrikken of temperen. De enige beschikbare hefboom is koudverspanen, toegepast als staaftrekken vóór de bewerking of als draadwalsen en vormen daarna.
| Eigendom | Gegloeide staaf | Koudgetrokken of gewalste staaf |
|---|---|---|
| Treksterkte | 500 tot 700 MPa | 690 tot 860 MPa |
| 0,2 procent vloeigrens | 190 tot 260 MPa | 450 tot 700 MPa |
| Verlenging in 50 mm | 35 tot 50 procent | 10 tot 25 procent |
| Verkleining van de oppervlakte | Ongeveer 50 procent | Ongeveer 35 procent |
| Hardheid | 160 tot 200 HB | 230 tot 320 HB |
| Elasticiteitsmodulus | 193 tot 200 GPa | 193 tot 200 GPa |
| Poisson-ratio | 0.30 | 0.30 |
Uit die tabel volgen twee consequenties. Ten eerste is de verhouding vloei-treksterkte van gegloeid 303 laag, ongeveer 0,35 tot 0,45, wat betekent dat het materiaal merkbaar vervormt voordat het breekt. Voor een draadinzetstuk of een conversiemoer is die ductiliteit nuttig: draadflanken kunnen zich aanpassen aan een enigszins onvolmaakte passende schroefdraad in plaats van te barsten. Ten tweede betekent dezelfde ductiliteit dat een draad uit een zacht moedermateriaal kan worden getrokken lang voordat het inzetstuk zelf bezwijkt, zodat de sterkte van het moedermateriaal en de draadlengte meestal bepalend zijn voor de verbinding.
Kracht versus betrokkenheid, niet alleen kracht
Een veel voorkomende fout bij aluminium behuizingen is het specificeren van een sterker inzetstuk in plaats van meer betrokkenheid. Als een roestvrijstalen 303 wisselplaat wordt geïnstalleerd in een gegoten aluminium naaf met slechts vier in elkaar grijpende schroefdraden, breekt het aluminium eerst af, ongeacht de wisselplaatkwaliteit. Praktische betrokkenheidsregels die standhouden in de productie zijn:
- Voor ouders van staal en gietijzer moet u streven naar minimaal 1,0 tot 1,5 maal de nominale diameter van de schroefdraad.
- Voor ouders van aluminium en magnesium, streef naar 2,0 keer de nominale diameter of gebruik een sleutelvergrendeling of een inzetstuk met drie gaten dat is ontworpen om de belasting te spreiden.
- Voor kunststoffen en composieten wordt de belasting gedragen door een gebonden of gegoten inzetstuk in plaats van door schroefdraadaangrijping, en de rol van 303 is beperkt tot de interne schroefdraadvorm.
- Als er sprake is van trillingen, specificeer dan een draadinzetstuk met schroefsluiting of een vergrendelingspatch in plaats van alleen op het koppel te vertrouwen.
Vermoeidheidsprestaties volgen dezelfde logica. De duurzaamheidslimiet van gegloeid 303 bij roterend buigen ligt ruim onder die van koud bewerkte staaf, en bij een schroefdraadverbinding wordt de levensduur tegen vermoeiing gedomineerd door de inkeping bij de eerste ingeschakelde draad. Het rollen van de draad na het bewerken laat drukrestspanning bij de wortel achter en verbetert de levensduur van vermoeiing aanzienlijk in vergelijking met snijden, wat een van de redenen is waarom draadrollen de standaard blijft voor roestvrijstalen bevestigingsmiddelen met grote volumes.
Belangrijkste conclusie: 303 kan niet met warmte worden behandeld, dus aan elke sterktevereiste boven ongeveer 700 MPa moet worden voldaan door een koudverwerkte temperatuur te specificeren en een lagere ductiliteit te accepteren.
Fysische en thermische eigenschappen van roestvrij staal 303
Fysieke gegevens zijn belangrijker dan de meeste ontwerpers verwachten, vooral in assemblages waar temperatuurwisselingen plaatsvinden. Een roestvrijstalen inzetstuk in een aluminium behuizing zet met een andere snelheid uit dan het moedermetaal, en de resulterende verandering in voorspanning is vaak de oorzaak van het losmaken van een verbinding, en niet alleen van trillingen.
| Eigendom | Typische waarde | Ontwerp implicatie |
|---|---|---|
| Dichtheid | 7,9 g/cm3 | De componentmassa ligt dicht bij koolstofstaal voor dezelfde geometrie |
| Smeltbereik | 1400 tot 1420 °C | Ver boven elke auto- of ruimtevaarttemperatuur |
| Specifieke warmte | Ongeveer 500 J/kg·K | Langzaam opwarmen en langzaam afkoelen in vergelijking met aluminium |
| Thermische geleidbaarheid bij 100 °C | Ongeveer 16,2 W/m·K | Slechte warmteafvoer, dus laat de snijvloeistof stromen tijdens het bewerken |
| Elektrische weerstand | Ongeveer 0,72 micro-ohm meter | Geen materiaal bij uitstek voor geleidende paden |
| Thermische uitzetting, 20 tot 100 °C | Ongeveer 17,3 x 10⁻⁶ per K | Lager dan aluminium, ongeveer 23, waardoor de voorspanning verandert als deze warm is |
| Relatieve magnetische permeabiliteit | Ongeveer 1,02 gegloeid, tot ongeveer 3 bij koude bewerking | Verifieer de magnetismevereisten ten opzichte van de werkelijke temperatuur |
| Elasticiteitsmodulus | 193 tot 200 GPa | Stijver dan aluminium, waardoor de belasting wordt verdeeld in het voordeel van het inzetstuk |
Het magnetische gedrag verdient een specifieke opmerking. Veel klanten wijzen een roestvrijstalen onderdeel af omdat er een magneet aan blijft plakken. In 303 is een zwakke aantrekking normaal en te verwachten na koudtrekken, draadwalsen of zware bewerking, omdat deze bewerkingen het austeniet gedeeltelijk in martensiet transformeren. Een volledig uitgegloeid, spanningsvrij 303-onderdeel zal een permeabiliteit van bijna 1,02 vertonen, terwijl een zwaar koudgevormd onderdeel meerdere keren dat cijfer kan vertonen. Als een specificatie niet-magnetisch gedrag vereist, moet de eis betrekking hebben op de voltooide staat, niet op de grondstof.
Het cijfer voor thermische uitzetting verklaart ook een praktisch veldprobleem. Wanneer een roestvrijstalen plug in een aluminium behuizing wordt geïnstalleerd en het geheel opwarmt, groeit aluminium sneller. Als de plug wordt aangedraaid tot een waarde waarbij wordt uitgegaan van een stalen behuizing, kan de voorspanning afnemen en kan de verbinding sijpelen. Bij toepassingen bij hoge temperaturen lost een iets hoger aanvangskoppel, een afdichtring met gecontroleerde compressie of een schroefdraadafdichtmiddel dat geschikt is voor het temperatuurbereik het probleem doorgaans betrouwbaarder op dan het wisselen van kwaliteit.
Belangrijkste conclusie: licht magnetisme in een afgewerkt 303-onderdeel is normaal en duidt niet op het verkeerde cijfer; controleer in plaats daarvan de permeabiliteitsvereisten aan de hand van de koudwerkomstandigheden.
Bewerkbaarheid: het eigendom dat verkoopt 303
Bewerkbaarheid wordt normaal gesproken als index vermeld, waarbij automatenstaal B1112 op 100 procent wordt gesteld. De index is geen laboratoriumconstante; het is een industriële conventie die de haalbare snijsnelheid voor een redelijke standtijd weerspiegelt. Het geeft nog steeds antwoord op de vraag die elke productieplanner stelt: hoeveel onderdelen per uur een bepaalde kwaliteit zal opleveren voordat gereedschapsslijtage een verandering afdwingt. Drie dingen bepalen de index voor roestvrij staal: de chemie van de insluitsels, de hardingssnelheid van de austenitische matrix en de thermische geleidbaarheid, die bepaalt hoeveel warmte het gereedschap moet absorberen. De mangaansulfide-insluitsels in 303 fungeren als interne spanningsverhogers, zodat de chip in korte segmenten breekt in plaats van een lang, verward vogelnest rond het gereedschap te vormen. Dat ene gedrag maakt hogere oppervlaktesnelheden, zwaardere voedingen en minder tussenkomst van de machinist mogelijk. In het onderstaande diagram wordt 303 naast andere veel voorkomende cijfers geplaatst die dezelfde index gebruiken.
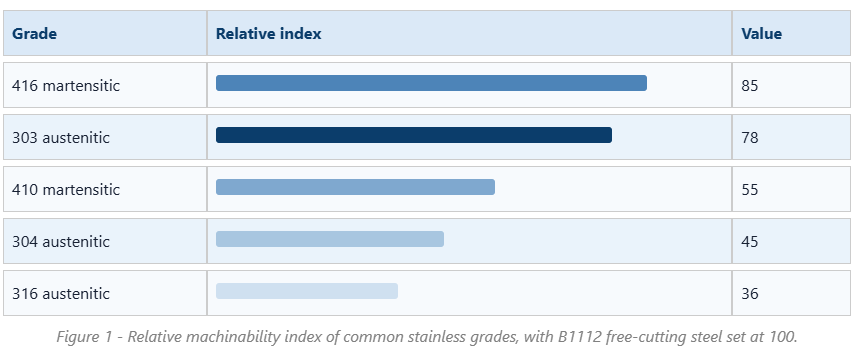
De kloof tussen 303 en 304 is het commercieel meest significante feit in dit artikel. Bij een index van 78 tegen 45 verwijdert 303 materiaal sneller, genereert kortere spanen en produceert veel minder gereedschapswisselingen per ploegendienst. Op een meerspillige schroefmachine die kleine onderdelen draait, bepaalt dat verschil vaak of een klus rendabel is. Het verklaart ook waarom bijna elk klein roestvrijstalen onderdeel met schroefdraad op de markt, van draadinzetstukken tot aftappluggen, standaard in 303 wordt vermeld, tenzij de klant om iets anders vraagt.
Het voordeel is niet onbeperkt en er zijn echte boetes aan verbonden. De sulfide-insluitingen verminderen de corrosieweerstand, zoals later besproken, en ze maken het materiaal ook minder geschikt voor lassen omdat zwavel heetscheuren bevordert. De oppervlakteafwerking kan uitstekend zijn, maar als na de bewerking een passiverende zuurbehandeling volgt, kunnen de insluitsels microscopisch kleine putjes achterlaten die er bij vergroting uitzien als defecten. De gereedschapsslijtage is beter dan die van 304, maar is nog steeds verre van koolstofstaal, dus hardmetaalsoorten met een taai substraat en een PVD-coating zijn de gebruikelijke keuze. De koelvloeistofdruk is van belang omdat 303 de warmte slecht geleidt; Hogedruk koelmiddel door het gereedschap houdt de snijkant onder de temperatuur waar zich snijkantsopbouw begint te vormen.
Typische startparameters voor het draaien van gegloeid 303 met gecoat hardmetaal zijn een oppervlaktesnelheid van ongeveer 150 tot 200 meter per minuut en een voeding van 0,10 tot 0,25 millimeter per omwenteling, waarbij de exacte cijfers zijn aangepast op snedediepte en stijfheid. Hogesnelheidsstaalgereedschap wordt nog steeds gebruikt voor het tappen van kleine diameters en voor vormgereedschappen, maar met veel lagere snelheden, gewoonlijk 25 tot 40 meter per minuut. Tappen is de bewerking waarbij 303 zijn reputatie verdient, omdat de korte spanen veel gemakkelijker de cannelures vrijgeven dan de draderige spanen die door de 304 worden geproduceerd, waardoor tapbreuk in blinde gaten drastisch wordt verminderd.
Een ander praktisch punt is consistentie. Omdat het zwavelbereik breed is, kunnen twee hittes van compliant 303 zich verschillend gedragen. Een werkplaats die een grote klus uitvoert, moet de freesmachine of de fabrikant van de componenten vragen om de toevoeging voor vrije bewerking in de bovenste helft van het bereik te houden als de cyclustijd en de standtijd van het gereedschap van cruciaal belang zijn. Waar oppervlakteafwerking of vervormbaarheid belangrijker zijn, is een variant met een lager zwavelgehalte of een seleniumhoudende variant de betere handel.
Tenslotte gaat het bij bewerkbaarheid niet alleen om snelheid. Het gaat ook om schroot-, ontbraam- en inspectiekosten. Vrijsnijdende soorten produceren kleinere bramen, maatvaste onderdelen en een voorspelbaardere draaddikte, waardoor het aantal onderdelen dat bij de eindinspectie wordt afgekeurd, wordt verminderd. Op een onderdeel met meerdere schroefdraden, een kruisgat en een afdichtingsvlak kunnen deze secundaire besparingen groter zijn dan de besparingen in cyclustijd.
Het is de moeite waard eraan te denken dat de index in de grafiek uitgaat van een specifieke reeks referentieomstandigheden, meestal enkelpuntsdraaien met hardmetaalgereedschap en een vast standtijdcriterium. Als u de bewerking wijzigt, verandert de rangschikking enigszins. Boren is bijvoorbeeld gevoeliger voor spaanafvoer dan draaien, dus het relatieve voordeel van 303 ten opzichte van 304 is bij diepgatboren en tappen nog groter dan de index alleen al doet vermoeden.
Belangrijkste conclusie: 303 bestaat vanwege de bewerkbaarheidsindex van ongeveer 78, en elke beslissing om om corrosieredenen over te schakelen op 304 of 316 moet worden afgewogen tegen een cyclustijdverlenging van 40 procent of meer.
Corrosiebestendigheid van 303 roestvrij staal
In een schone, landelijke en binnenatmosfeer presteert 303 bijna 304 en blijft jarenlang een helder oppervlak behouden. Zoet water, milde schoonmaakmiddelen, veel omgevingen die met voedsel in aanraking komen en niet veel chloor bevatten, en de meeste omstandigheden onder de motorkap van auto's met af en toe vocht zijn allemaal acceptabel. De problemen beginnen wanneer chloriden in betekenisvolle concentraties aanwezig zijn.
Het mechanisme is eenvoudig. Mangaansulfide-insluitsels onderbreken de passieve chroomoxidefilm. In aanwezigheid van chloride-ionen lossen deze insluitsels bij voorkeur op, waardoor microspleten ontstaan waar de lokale chemie zuur wordt en zuurstofarm wordt. Zodra een put begint, plant deze zich voort omdat de binnenkant van de put een anode wordt en het omringende oppervlak als een grote kathode fungeert. Dit is de reden waarom een 303-onderdeel er twee jaar lang vlekkeloos uit kan zien in een fabriek in het binnenland en vervolgens binnen enkele maanden putjes kan vertonen als hetzelfde onderdeel in de buurt van een kustgebied wordt geïnstalleerd of wordt blootgesteld aan strooizout.
De putweerstand wordt vaak vergeleken met behulp van het equivalente getal voor de putweerstand, berekend op basis van het chroom-, molybdeen- en stikstofgehalte. Voor 303 is er geen opzettelijke molybdeen of stikstof aanwezig, dus de waarde komt uit in de buurt van 17 tot 19, vergelijkbaar met 304 maar met een veel hogere dichtheid aan initiatielocaties. Graad 316 voegt molybdeen toe en bereikt ruwweg 24 tot 26, wat de reden is dat dit de standaard blijft voor de maritieme en chemische dienstverlening.
| Factor | 303 | 304 | 316 |
|---|---|---|---|
| Equivalent van putweerstand | Ongeveer 17 tot 19 | Ongeveer 18 tot 19 | Ongeveer 24 tot 26 |
| Pitinitiatiesites | Hoog, door sulfide-insluitsels | Laag | Zeer laag |
| Relatieve bewerkbaarheid | Ongeveer 78 | Ongeveer 45 | Ongeveer 36 |
| Blootstelling aan zee of kust | Niet aanbevolen | Beperkt | Aanbevolen |
| Lasbaarheid | Slecht risico op heetscheuren | Goed | Goed |
| Typisch gebruik van onderdelen met schroefdraad | Inzetstukken, adapters, aftappluggen | Algemene bevestigingsmiddelen en inzetstukken | Maritieme en procesaansluitingen |
Er is één beperking die de moeite waard is om te weten. Passivering in citroen- of salpeterzuur na bewerking verwijdert vrij ijzer en oppervlakteverontreiniging, en verbetert de prestaties van 303 enigszins door de buitenste insluitsels te verwijderen. Het verandert niets aan de bulkchemie en het zal geen onderdeel redden dat in een chloorrijke omgeving wordt gebruikt. Elektrolytisch polijsten gaat nog een stap verder door een dunne oppervlaktelaag volledig te verwijderen, wat het uiterlijk en de initiatieweerstand verbetert, maar ook hier blijft het voordeel beperkt tot de huid.
Voor aftappluggen en andere afdichtingscomponenten is de omgeving doorgaans minder agressief dan het lijkt. Motorolie, transmissievloeistof en koelvloeistof bevatten doorgaans geen chloride, en de plug heeft aan de binnenkant een carter in plaats van een spatzone. Dat is de reden waarom 303/304/316 roestvrijstalen oliepluggen gewoonlijk als familie worden aangeboden, waardoor de koper de kwaliteit kan afstemmen op de blootstelling in plaats van standaard de duurste optie te kiezen.
De verstandige selectieregel is om 303 te gebruiken als het onderdeel in grote volumes wordt bewerkt en de omgeving gunstig is, over te schakelen naar 304 waar enige blootstelling aan chloride en matige corrosie mogelijk is, en over te gaan naar 316 waar het onderdeel zout, zeelucht of proceschemicaliën te zien krijgt. Als u de andere kant op gaat en 316 kiest voor een droge binnentoepassing, worden de kosten verhoogd zonder meetbaar voordeel.
Belangrijkste conclusie: 303 is een prima keuze voor binnen-, olieachtige en licht vochtige toepassingen, maar mag nooit worden gespecificeerd voor kust-, zee- of chloorrijke omgevingen waar putjes ontstaan bij de sulfide-insluitingen.
Hittebestendigheid, warmtebehandeling en lasgedrag
Gegevensbladen vermelden gewoonlijk dat 303 bestand is tegen oxidatie bij af en toe blootstelling aan ongeveer 760 °C en bij continu gebruik tot ongeveer 870 °C. Deze cijfers beschrijven de vorming van oxideaanslag, niet de structurele geschiktheid. De toevoeging van zwavel die de kwaliteit bewerkbaar maakt, is ook de reden dat het geen goede keuze is voor gebruik bij hogere temperaturen, omdat sulfiden verbrossing en versnelde aantasting van korrelgrenzen kunnen bevorderen.
Feiten over warmtebehandeling die er toe doen
- 303 kan niet worden gehard door warmtebehandeling. Aan elke hardheidsvereiste moet worden voldaan door middel van koudvervormen, niet door afschrikken of veroudering.
- Het gloeien wordt uitgevoerd in het bereik van ongeveer 1010 tot 1120 ° C, gevolgd door snelle afkoeling, en het doel is om koud bewerkt materiaal zachter te maken en de taaiheid te herstellen, niet om de sterkte te vergroten.
- Spanningsverlichting van bewerkte onderdelen wordt doorgaans uitgevoerd bij ongeveer 350 tot 400 °C. Dit bereik is bewust gekozen om onder het sensibiliseringsvenster te blijven, waar chroomcarbiden zich vormen aan de korrelgrenzen.
- Langdurige blootstelling tussen ongeveer 425 en 815 °C moet worden vermeden, omdat chroomcarbideprecipitatie chroom uit de omringende matrix verwijdert en een corrosiegevoelige band achterlaat.
Lassen is het zwakke punt
303 wordt algemeen beschouwd als ongeschikt voor lassen. Zwavel verlaagt het stollingstemperatuurbereik en bevordert heetscheuren in de lasrups, en verhoogt ook de porositeit. Als een ontwerp laswerk vereist, is de gebruikelijke aanpak om het onderdeel over te schakelen naar 304 of 316, of naar een combinatie van vulmiddel en basis met een laag zwavelgehalte. Waar een 303-onderdeel echt moet worden samengevoegd, moet het lassen worden beperkt tot processen met een lage warmte-inbreng met 308L-vulmiddel, gevolgd door volledig gloeien en beitsen, maar zelfs dan zal de corrosieweerstand van de las en de door hitte beïnvloede zone inferieur zijn aan die van het moedermetaal.
Koudvormend en vervretend
Koudverwerken van 303 is mogelijk maar beperkt. De hardingssnelheid is hoog, vergelijkbaar met die van andere austenitische kwaliteiten, dus zware vervormingsbewerkingen zoals dieptrekken of zwaar koudtrekken worden normaal gesproken uitgevoerd in 303Se of in 304 in plaats van in zwavelhoudend 303. Draadwalsen is daarentegen zeer geschikt voor 303 en is de standaardmanier om zeer sterke schroefdraad op inzetstukken en kleine bevestigingsmiddelen te produceren.
Vraten is een ander austenitisch kenmerk dat de moeite waard is om te plannen. Wanneer twee roestvrijstalen oppervlakken met een vergelijkbare hardheid onder druk wrijven, kunnen ze plaatselijk koudlassen en scheuren. Daarom blijven roestvrijstalen moeren soms vastlopen op roestvrijstalen bouten. Bij schroefdraadassemblages wordt dit gecontroleerd door gebruik te maken van verschillende kwaliteiten, het aanbrengen van een op molybdeen gebaseerd anti-seize-middel, het regelen van het koppel of het specificeren van een ontwerp met een borginzetstuk dat niet afhankelijk is van herhaalde demontage.
Belangrijkste conclusie: behandel 303 als een materiaal dat uitsluitend machinaal kan worden bewerkt; als de verbinding moet worden gelast of te maken krijgt met aanhoudende temperaturen boven ongeveer 400 °C, geef dan 304 of 316 op.
303 versus 304 versus 316: Kiezen op eigenschappen, niet op gewoonte
De kwaliteitselectie is een evenwichtsoefening tussen drie variabelen die in verschillende richtingen werken: bewerkingskosten, corrosievraag en sterkte- of ductiliteitsvereiste. De onderstaande vergelijking met twee kolommen zet de selectielogica uiteen voor de twee samenstellende families die het vaakst door een 303-beslissing worden getroffen.
Inzetstukken en adapters met schroefdraad
| Stekkers, fittingen en afdichtingscomponenten
|
Een veel voorkomende misvatting is dat een overstap naar 316 altijd de veiligere keuze is. In de praktijk kan een 316-onderdeel dat tijdens de montage vreet en meerdere keren opnieuw wordt aangedraaid uiteindelijk minder betrouwbaar zijn dan een correct aangedraaid 303-onderdeel met een goede afdichting. Materiaalkwaliteit is een variabele in een systeem die ook draadvorm, tolerantieklasse, oppervlakteafwerking, smering en montagemoment omvat.
De kostendimensie is reëel en de moeite waard om te kwantificeren. Omdat 316 machines ongeveer 36 op de index staan, vergeleken met 78 voor 303, kan de bewerkingstijd voor hetzelfde onderdeel meer dan het dubbele zijn en is het materiaal zelf duurder. Voor een klein onderdeel met een hoog volume kan dat betekenen dat de eenheidskosten verdrievoudigen. Waar de dienstverleningsomgeving werkelijk om 316 vraagt, is dat geld goed besteed; waar dat niet het geval is, gaat het eenvoudigweg om margeverlies.
Belangrijkste conclusie: selecteer de kwaliteit op basis van de werkelijke blootstelling en het werkelijke bewerkingsvolume, en schrijf zowel de kwaliteit als de temperatuur op de tekening, zodat de keuze herhaalbaar is.
Toepassingen: Waar 303 eigenschappen hun vruchten afwerpen in componenten met schroefdraad
De hierboven beschreven eigenschappen komen goed overeen met een specifieke klasse componenten: klein, van schroefdraad voorzien, in grote volumes geproduceerd en naar verwachting bestand tegen roest zonder te worden blootgesteld aan chloriden. Vier productfamilies domineren die ruimte.
Zelftappende schroefdraadinzetstukken
Een zelftappende wisselplaat snijdt zijn eigen schroefdraad in een geboord of gevuld gat in aluminium, magnesium of kunststof. De snijsleuven vereisen een schone spaanafvoer tijdens de installatie, en de externe draad moet sterk genoeg zijn om te snijden zonder te splinteren. 303 in gegloeide of licht koud bewerkte toestand voldoet goed aan deze behoeften, en wanneer een sterkere of meer corrosiebestendige optie vereist is, is dezelfde geometrie beschikbaar in 304 of 316.
De installatiekwaliteit is zowel afhankelijk van het gat als van het inzetstuk. Een gat dat iets te groot is geboord, zorgt ervoor dat het inzetstuk kan draaien, terwijl een te klein gat het installatiekoppel verhoogt en de aandrijfspieën kan afbreken. Tolerantiebanden voor het geleidegat worden normaal gesproken geleverd door de fabrikant van de wisselplaat en moeten eerder als verplicht dan als adviserend worden beschouwd.
Inzetstukken met drie gaten en schroefdraad
Inzetstukken met drie gaten worden geïnstalleerd met een speciaal gereedschap dat drie sleutels vasthoudt en vervolgens op hun plaats wordt vergrendeld. Ze zijn veel beter bestand tegen rotatie dan gewone spiraalvormige inzetstukken en zijn een veel voorkomende keuze wanneer trillingen of herhaalde demontage worden verwacht. De materiaalkeuze is meestal 303 vanwege de kosten en bewerkbaarheid, waarbij 304 of 316 beschikbaar is als de vraag naar corrosie groter is.
Omdat de belaste draad inwendig is en wordt beschermd door het moedermateriaal, is de corrosieomgeving die door het inzetstuk wordt waargenomen grotendeels de omgeving binnen het samenstel, die vaak goedaardig is. Dat is één van de redenen waarom 303 perfect presteert in motoren, versnellingsbakken en machineframes, ook al zou dezelfde kwaliteit snel falen op een montage op een zichtbaar scheepsdek.
Sleutelvergrendelende inzetstukken en conversiemoeren
Bij sleutelvergrendelende inzetstukken worden externe sleutels gebruikt die door het moedermateriaal naar beneden worden gedreven om de inzet mechanisch te vergrendelen. Conversiemoeren, ook wel male-to-female draadadapters genoemd, zorgen ervoor dat een component kan schakelen tussen metrische en inch-draden of tussen verschillende draadspoed. Beide profiteren van het vermogen van 303 om nauwe toleranties op de draadvorm aan te houden na bewerking op hoge snelheid, en beide worden doorgaans geleverd in koolstofstaal, 303, 304 of 316, zodat de koper de kwaliteit kan afstemmen op de toepassing.
Oliepluggen en schroefdraadpluggen
Aftappluggen en afsluitpluggen zijn klassieke schroefmachineonderdelen: eenvoudige geometrie, nauwe schroefdraadtolerantie, hoog jaarvolume. De interne omgeving is normaal gesproken olie of koelvloeistof, terwijl de externe omgeving een motorruimte, een machinebasis of een buitenbehuizing kan zijn. Het kiezen van 303 voor binnenuitrusting en 316 voor zichtbare uitrusting van zeeschepen is de standaard, kosteneffectieve verdeling.
Een laatste toepassingsnotitie betreft ongelijksoortig metaalcontact. Wanneer een roestvrijstalen inzetstuk in een aluminium behuizing wordt geïnstalleerd, vormt de verbinding een galvanisch koppel en in aanwezigheid van een elektrolyt wordt het aluminium de anode. Dit is zelden een probleem bij droge binnenapparatuur, maar in natte of met zout beladen omgevingen versnelt het de corrosie van het moedermetaal rond het inzetstuk. Beschermende coatings, afdichtingsmiddelen of een verandering van moedermateriaal zijn de gebruikelijke corrigerende maatregelen.
Belangrijkste conclusie: de binnendraad van een wisselplaat kent doorgaans een milde omgeving, dus 303 blijft de standaardkeuze voor wisselplaten met een hoog volume, tenzij de assemblage zelf wordt blootgesteld aan chloriden.
Onderhouds- en in-servicepraktijk
Materiaalkeuze krijgt een onderdeel aan de startlijn; De onderhoudspraktijk bepaalt hoe het product gedurende een levensduur presteert. Onderdelen met roestvrije schroefdraad falen om een klein aantal voorspelbare redenen, en de meeste daarvan zijn te voorkomen.
- Te hoog koppel. Omdat gegloeid 303 een vloeigrens heeft van ongeveer 190 tot 260 MPa, kan een koppelwaarde gekopieerd van een stalen bevestigingstafel draden uitrekken of strippen. Gebruik altijd de koppelgegevens die zijn gepubliceerd voor het specifieke inzetstuk of de specifieke plug, en kalibreer de aandrijvingen regelmatig opnieuw.
- vreten. Roestvast staal op roestvrij contact onder druk kan vastlopen. Anti-vastloopmiddel, een ongelijksoortige verbindingskwaliteit of een gesmeerde installatieprocedure nemen het grootste deel van het risico weg.
- Onvoldoende betrokkenheid. Een plug die twee draden te kort is om volledig in te grijpen, zal lekken, ongeacht de graad. Controleer de ingrijpdiepte tijdens de inspectie van het eerste artikel, niet na een veldfout.
- Chloride aanval. Als er putjes op een 303-onderdeel zitten, is dat een teken dat de kwaliteit niet goed is voor het milieu, en niet dat het onderdeel defect is. Vervang door 316 of voeg een beschermende barrière toe.
- Galvanische corrosie van de ouder. Zoek naar wit of grijs corrosieproduct rond een roestvrijstalen inzetstuk in een aluminium behuizing, wat aangeeft dat het aluminium wordt verbruikt.
De inspectiepraktijk moet overeenkomen met de faalwijze. Visuele inspectie spoort putjes, corrosievlekken en draadschade op. Draadmeting spoort dimensionale afwijkingen op na installatie. Voor kritische verbindingen is een koppelcontrole na de eerste thermische cyclus informatiever dan een koppelcontrole bij montage, omdat daaruit blijkt of de voorspanning verloren is gegaan. Periodieke chemische verificatie met behulp van een draagbare röntgenfluorescentie-analysator zal bevestigen dat het binnenkomende materiaal echt 303 is en geen vervangende kwaliteit, wat een veel voorkomend probleem is bij gemengde inventarisatie.
Opslag is ook belangrijker dan het lijkt. Roestvrije onderdelen die in open houten bakken in een vochtig magazijn worden opgeslagen, kunnen oppervlakteverontreiniging oppikken en roestvlekken ontwikkelen die eerder cosmetisch dan structureel zijn, maar ze zullen nog steeds aanleiding geven tot klachten van klanten. Door onderdelen in een afgesloten verpakking met een vluchtige corrosieremmer te bewaren en ze met schone handschoenen te hanteren, worden de meeste van deze geschillen vermeden.
Belangrijkste conclusie: de meeste 303 defecten aan componenten in het veld zijn terug te voeren op koppel, aangrijping of omgeving, en niet op het materiaal zelf, dus onderhoudsprocedures verdienen dezelfde aandacht als de vermelding van het type.
Inkoop van 303 roestvrijstalen componenten: wat te specificeren
Omdat 303 een breed toegestaan chemiebereik en verschillende temperamenten heeft, brengt de inkooporder het grootste kwaliteitsrisico met zich mee. Een bekwame fabrikant of leverancier moet zonder aarzeling op elk van de volgende punten kunnen antwoorden.
| Artikel om op te geven | Waarom het ertoe doet |
|---|---|
| Graad en standaard | UNS S30300 of EN 1.4305, expliciet vermeld in plaats van "roestvrij" |
| Zwavel bereik | Bepaalt de consistentie van de bewerking en, indirect, het putgedrag |
| Leveringsconditie | Gegloeid of koudgetrokken; beïnvloedt de sterkte en ductiliteit met een ruime marge |
| Hardheid range | Een eenvoudig verificatiepunt voor inkomende inspectie |
| Materiaal certificaat | EN 10204 3.1 met traceerbaarheid van hittenummers tot de voltooide batch |
| Draadtolerantieklasse | 6H, 6g of klantspecifiek; geverifieerd met go- en no-go-meters |
| Oppervlaktebehandeling | Passivering, platering of drogefilmsmering, met een gedefinieerde test |
| Bemonsteringsplan | Definieert hoeveel onderdelen per partij worden geïnspecteerd en op basis van welke criteria |
| Verpakking | Voorkomt vervuiling, vochtschade en transportschade |
Door samen te werken met een fabrikant die ook de installatietools beheert, worden een aantal problemen opgelost. Wanneer de wisselplaat en het aandrijfgereedschap samen zijn ontworpen, zijn het installatiekoppel, de sleutelaangrijping en de gattolerantie consistent, en nemen de klachten uit het veld over gestripte gaten sterk af. Dit is vooral van belang voor zelftappende wisselplaten en wisselplaten met drie gaten, waarbij de aandrijfeigenschap net zo belangrijk is als de schroefdraad zelf.
Volumekopers moeten ook vragen naar de herhaalbaarheid van lot tot lot, en niet alleen naar de goedkeuring van het eerste artikel. Dankzij een constante warmte van 303 uit een stabiele molenbron, met een gecontroleerd zwavelgehalte, kan een werkplaats de snijparameters vastleggen en jarenlang vasthouden. Wanneer de bron van de freesmachine verandert, kan het bewerkingsgedrag veranderen, ook al ziet het certificaat er identiek uit. Het eerste teken is meestal een verhoogde gereedschapsslijtage of een toename van het aantal afwijzingen van draaddiktes.
Controleer ten slotte de mogelijkheden in plaats van beloftes. Vraag naar de daadwerkelijke productieapparatuur, het inspectieproces en de traceerbaarheidsketen van onbewerkte reep tot verpakte doos. Een leverancier die een gedocumenteerde route van serienummer tot gereed onderdeel kan laten zien, is veel eenvoudiger te beheren dan iemand die alleen een certificaatmap kan tonen.
Belangrijkste conclusie: specificeer kwaliteit, zwavelbereik, temperatuur en certificaattype op de inkooporder; zonder deze vier artikelen kunnen twee leveranciers zowel beweren "303" te leveren als toch onderdelen leveren die zich anders gedragen.
Veelgestelde vragen
Wat zijn de belangrijkste materiaaleigenschappen van roestvrij staal 303?De bepalende eigenschappen zijn een zwavelgehalte van 0,15 tot 0,35 procent voor spaanbreken, een bewerkbaarheidsindex van ongeveer 78 ten opzichte van B1112, een gegloeide treksterkte van 500 tot 700 MPa, een vloeigrens van 0,2 procent van 190 tot 260 MPa, rek van 35 tot 50 procent, hardheid van 160 tot 200 HB en in wezen niet-magnetisch gedrag. in de gegloeide toestand. De corrosieweerstand is vergelijkbaar met die van 304, met uitzondering van een merkbaar lagere weerstand tegen chlorideputjes. |
Is roestvrij staal 303 magnetisch?Gegloeid 303 is in wezen niet-magnetisch, met een relatieve permeabiliteit nabij 1,02. Koudtrekken, draadwalsen en zware bewerking transformeren het austeniet gedeeltelijk in martensiet, zodat een afgewerkt onderdeel zwak magnetisch kan worden met een permeabiliteit tot ongeveer 3. Een magneet die lichtjes aan een bewerkt 303-onderdeel blijft kleven, is normaal en betekent niet dat de verkeerde kwaliteit is geleverd. |
Kan roestvrij staal 303 worden gehard door warmtebehandeling?Nee. Het is een austenitische kwaliteit en reageert niet op afschrikken of temperen. De enige manier om de sterkte te vergroten is koudvervormen, waardoor de treksterkte kan oplopen tot ongeveer 690 tot 860 MPa, ten koste van de ductiliteit. Gloeien wordt alleen gebruikt om koudbewerkt materiaal zachter te maken en de taaiheid te herstellen. |
Waarom is 303 gemakkelijker te bewerken dan 304?De toevoeging van zwavel vormt mangaansulfide-insluitsels door de hele matrix. Deze insluitsels fungeren als interne inkepingen die ervoor zorgen dat de chip in korte segmenten breekt in plaats van een lange reeks te vormen. Korte spanen maken de snijzone vrij, verminderen de snijkantsopbouw, verlagen de snijkrachten en maken hogere oppervlaktesnelheden mogelijk. Daarom bewerkt de 303 ongeveer 1,7 keer de snelheid van de 304. |
Kan roestvrij staal 303 worden gelast?Het wordt over het algemeen niet aanbevolen. Zwavel bevordert heetscheuren en porositeit in de lasrups, en de door hitte beïnvloede zone verliest corrosieweerstand. Als lassen onvermijdelijk is, gebruik dan een proces met lage warmte-inbreng met 308L vulmiddel en plan volledig uitgloeien en beitsen, of schakel het onderdeel over naar 304 of 316. |
Is 303 geschikt voor zee- of kustomgevingen?Nee. Blootstelling aan chloride veroorzaakt putjes die beginnen bij de sulfide-insluitsels. Hoewel de algemene corrosieprestaties dicht bij 304 liggen, is de dichtheid van putinitiatielocaties veel hoger, dus 303 moet worden gereserveerd voor gebruik binnenshuis, in olieachtige of licht vochtige omstandigheden. Klasse 316 is de juiste keuze voor maritieme en chemische omgevingen. |
Wat is het verschil tussen 303 en 303Se?Beide zijn vrij verspanende kwaliteiten, maar 303Se gebruikt selenium in plaats van zwavel. Selenium biedt vergelijkbare spaanbeheersing met een betere oppervlakteafwerking en verbeterde warme en koude vervormbaarheid, en de insluitsels ervan zijn iets minder agressieve putinitiatoren. Zwavelhoudend 303 biedt over het algemeen een hogere bewerkbaarheidsindex en lagere kosten, dus het blijft de standaard voor met schroeven bewerkte onderdelen. |
Hoeveel draadingrijping heeft een 303 wisselplaat nodig?Een praktische startregel is 1,0 tot 1,5 keer de nominale diameter van de schroefdraad in staal en gietijzer, en ongeveer 2,0 keer de nominale diameter in aluminium of magnesium. Als er sprake is van trillingen, gebruik dan een vergrendelend inzetstukontwerp in plaats van eenvoudigweg de aangrijping te vergroten, omdat de levensduur van vermoeiing wordt bepaald door de inkeping bij de eerste ingeschakelde schroefdraad. |
Hoe moet een koper binnenkomende 303-componenten verifiëren?Controleer het EN 10204 3.1-certificaat aan de hand van het hittenummer, verifieer de hardheid, meet de schroefdraden met go- en no-go-meters en controleer de chemie met een draagbare analysator als vervanging van kwaliteit een risico is. Bevestig dat het zwavelgehalte binnen het gespecificeerde bereik ligt, omdat warmte met een laag zwavelgehalte anders zal werken, ook al voldoet het certificaat aan de eisen. |
Kost 303 roestvrij staal meer dan 304?De materiaalkosten per kilogram zijn meestal vergelijkbaar of iets hoger, maar de kosten van het geleverde onderdeel zijn vaak lager omdat de bewerkingstijd aanzienlijk korter is. Bij het bewerken van grote hoeveelheden schroeven is het verschil in cyclustijd en standtijd doorgaans groter dan de grondstofprijs. Daarom blijft 303 de economische keuze, waar de corrosieomgeving dit ook toelaat. |
Belangrijkste conclusie: de materiaaleigenschappen van 303 roestvrij staal zijn geoptimaliseerd voor machinale bewerking en milde corrosie, en elke selectievraag komt terug op deze twee prioriteiten.
Gerelateerde pagina's op deze site
De twee onderstaande pagina's behandelen de materiaal- en productfamilies die in dit artikel worden besproken en zijn de logische volgende stap als u componenten met schroefdraad specificeert.
| Pagina | Wat je zult vinden |
|---|---|
| Roestvrijstalen inzetstukken met schroefdraad | Plaats soorten, materialen en plaatsingswijzen in één overzicht |
| 303, 304 en 316 roestvrijstalen bevestigingsmiddelen | Kwaliteitsvergelijking voor bevestigingsmiddelen en machinaal bewerkte roestvrijstalen onderdelen |
Als u materiaalopties voor een specifiek onderdeel vergelijkt in plaats van in het algemeen te lezen, neem dan de tekening, de serviceomgeving en het jaarvolume mee. Deze drie items bepalen sneller het cijfer en de temperatuur dan welke datasheetvergelijking dan ook.
Belangrijkste conclusie: stem de kwaliteit af op de omgeving en het volume, en vergrendel de keuze vervolgens in de tekening en de inkooporder, zodat de beslissing de volgende bestelling overleeft.


